全自动钻孔机机械设备及配件的研发
引言
全自动钻孔机是集机械、电子、传感与自动控制技术于一体的高端装备,广泛应用于航空航天、汽车制造、电子电器、模具加工等领域。随着制造业对加工效率、精度和一致性的要求不断提升,全自动钻孔机及其关键机械设备与配件的研发成为装备制造领域的重点方向。本文围绕全自动钻孔机的整机研发与核心配件研发两个层面,系统探讨其技术要点、研发路径与发展趋势。
一、全自动钻孔机的总体架构与技术特征
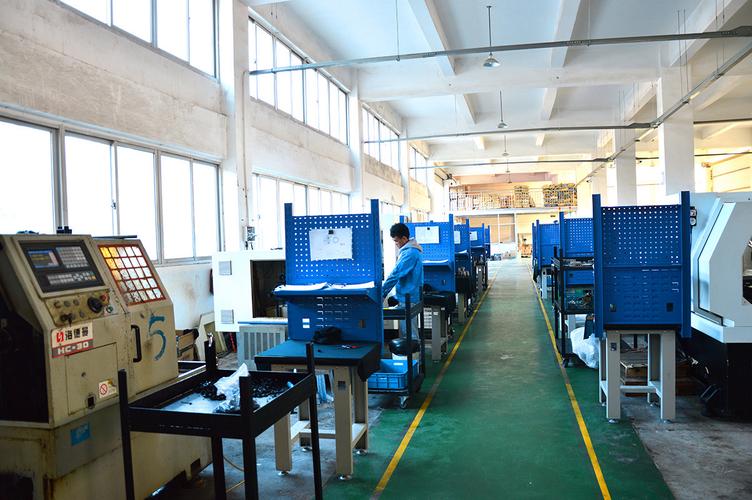
全自动钻孔机通常由床身与立柱、主轴系统、进给系统、工件夹持与定位系统、自动换刀装置、冷却排屑系统以及数控与检测系统等构成。其核心技术特征体现在三个方面:一是高精度,依赖主轴回转精度、导轨导向精度与伺服控制精度;二是高自动化,涵盖自动上下料、自动定位、自动换刀与在线检测;三是高稳定性,要求整机在长时间连续运行中保持热稳定与动态稳定性。
二、整机机械设备的研发要点
1. 床身与结构件研发
床身是整机的精度基础。研发中需通过有限元分析优化筋板布局与壁厚分布,采用高刚度铸铁或矿物铸件提升抗振性与热惯性;同时进行热对称结构设计,减少主轴与进给轴发热引起的热变形。
2. 主轴系统研发
主轴是影响钻孔质量的核心部件。研发重点包括:采用陶瓷混合轴承或静压轴承提高回转精度与刚度;优化主轴电机内置式结构与冷却流道,控制温升;针对不同孔径与材料设计可换主轴单元,实现大孔低速大扭矩与小孔高速的兼容。
3. 进给与导向系统研发
进给系统需兼顾快速定位与低速精密切削。研发中采用高精度滚珠丝杠或直线电机配合高分辨率光栅反馈,实现微米级进给控制;导轨宜选用高刚性滚柱直线导轨,并进行预紧力优化,以抑制钻孔时的轴向振动与钻头偏摆。
4. 自动换刀与夹持系统研发
自动换刀装置需保证换刀重复定位精度与换刀速度的平衡,研发中重点解决刀库定位机构磨损补偿与主轴锥孔清洁问题。工件夹持系统则需针对多品种工件设计柔性夹具与快速换装接口,配合视觉或激光定位实现自动找正。
三、关键配件的研发方向
配件研发决定整机的可靠性与寿命,主要聚焦以下方向:
一是钻头与刀具附件研发。针对不同材料(钢、铝、复合材料)研发专用钻型与涂层,优化钻尖几何角度以降低轴向力与毛刺;配套研发高精度刀柄与动平衡附件,减少高速旋转时的振动。
二是传动与导向配件研发。包括高精度丝杠支撑轴承、联轴器、导轨滑块密封件等,重点提升耐磨性与低摩擦特性,延长维护周期。
三是传感与检测配件研发。研发集成于主轴与进给轴的力传感器、振动传感器和温度传感器,实现对钻孔过程切削力、振动与温升的实时监测;配套研发激光对刀仪与在线孔径检测装置,形成闭环质量控制。
四是冷却与排屑配件研发。研发高压内冷旋转接头与微量润滑装置,提高深孔排屑能力;优化排屑螺旋与防护结构,防止切屑堆积影响定位精度。
四、研发路径与试验验证
全自动钻孔机的研发应遵循“需求分析—方案设计—仿真优化—样机试制—试验验证—迭代改进”的路径。在设计阶段依托多体动力学与热—结构耦合仿真预测整机性能;在试制阶段开展主轴温升试验、定位精度与重复定位精度检测、钻孔切削力测试及连续运行可靠性试验。通过数据积累建立配件磨损与整机精度衰减模型,为预防性维护提供依据。
五、发展趋势
未来全自动钻孔机及配件研发呈现以下趋势:一是向智能化发展,依托工艺数据库与自适应控制实现钻孔参数自动优化;二是向复合化发展,集成钻孔、攻丝、铣削功能于一体;三是向绿色化发展,推广微量润滑与干切削技术;四是配件研发趋向模块化与标准化,缩短整机开发周期并降低维护成本。
##
全自动钻孔机的研发是一项整机与配件协同推进的系统工程。只有在结构设计、主轴与进给系统、自动换刀与夹持装置以及刀具、传动、传感、冷却等关键配件上同步攻关,并通过充分的仿真与试验验证,才能形成高精度、高可靠、高自动化的产品能力,满足现代制造业对孔加工装备的迫切需求。
如若转载,请注明出处:http://www.wfxhc-kj.com/product/13.html
更新时间:2026-11-03 10:42:31